- دستگاه خم کن لوله CNC تمام اتوماتیک سری SS
- دستگاه پخ زنی لوله هیدرولیک نیمه اتوماتیک سری EF PV1
- DTM100 دستگاه شکل دهی دو سر سر - دو سر
- دستگاه کاهش دهنده لوله مخروطی نیمه اتوماتیک چند ماده ای ZTM-50/60/76/114
- دستگاه AZTM-50/76 اتوماتیک CNC لوله فلزی کوچک و باریک کننده
- دستگاه آب بندی لوله اتوماتیک TM-S-40/60/80 با راندمان بالا

مواد برای شکل دهی لوله: کاربردها، معیارهای انتخاب، و راهنمایی عملی
تاریخ:Sep 17, 2026
هنگامی که یک سازنده از ما در مورد مواد برای لوله سازی ، معمولاً با یک سؤال دیگر پاسخ می دهیم: چه چیزی می خواهید بسازید و خم ها چقدر محکم هستند؟ موادی که در دستگاه خم کن بارگذاری می کنید، عمر ابزار، زمان چرخه، کیفیت خم شدن و اینکه آیا قطعه تمام شده بازرسی می شود را تعیین می کند. بهترین ماده جهانی برای تشکیل لوله وجود ندارد. فقط مواد مناسب برای یک کار خاص وجود دارد.
چرا انتخاب مواد در شکل دهی لوله اهمیت دارد؟
شکل دهی لوله عملیات های زیادی را پوشش می دهد: خمش چرخشی، خم شدن غلتکی، برش، شکل دهی انتهایی، پخ زدن و پانچ کردن. هر فرآیند به طور متفاوتی با مواد قطعه کار تعامل دارد. لوله ای که به زیبایی خم می شود تمیز کردن آن دشوار است. آلیاژی که انتهای آن بدون ترک خوردگی شکل میگیرد، ممکن است آنقدر تهاجمی به عقب برگردد که هر زاویه خمشی نیاز به جبران داشته باشد. درک رفتار مواد تفاوت بین تولید صاف و انبوه قراضه است.
سه ویژگی بسیار مهم است: قدرت تسلیم، ازدیاد طول و سخت شدن کار. قدرت تسلیم تعیین می کند که قبل از اینکه لوله شروع به تغییر شکل پلاستیکی کند، چه مقدار نیرو لازم است. ازدیاد طول نشان میدهد که ماده تا چه اندازه میتواند قبل از شکستگی کشیده شود، که برای خمیدگیهای با شعاع تنگ بسیار مهم است. سخت شدن کار توضیح میدهد که با تغییر شکل ماده، چقدر سریع قویتر میشود، که بر خمشپذیری، سایش ابزار و تعداد پاسهای شکلدهی که میتوانید انجام دهید تأثیر میگذارد.
مواد متداول برای شکل دهی لوله
اینها موادی هستند که ما اغلب در مغازه های لوله سازی می بینیم، همراه با رفتاری که می توانید از هر کدام انتظار داشته باشید.
| مواد | برنامه های کاربردی معمولی | یادداشت های شکل پذیری |
|---|---|---|
| فولاد نرم DOM 1020/1026 | رول کیج، شاسی، قاب های سازه ای | انتخاب همه جانبه عالی؛ با پشتیبانی سنبه به طور قابل پیش بینی خم می شود |
| 4130 کرومولی | هوافضا، موتوراسپرت، سازه های سبک وزن | قوی است، اما نیاز به نیروی بیشتر و جبران دقیق برگشت فنری دارد |
| ضد زنگ آستنیتی (304/316) | فرآوری مواد غذایی، تجهیزات پزشکی، کارهای معماری | کار به سرعت سخت می شود. به ماشین آلات قدرتمند و روانکاری خوب نیاز دارد |
| آلومینیوم (6061، 6063) | مبلمان، مبدل حرارتی، نرده | به راحتی در شعاع های تنگ می ترکد. مزاج و سنبه را با دقت انتخاب کنید |
| مس و برنج | لوله کشی، قطعات الکتریکی، وسایل تزئینی | نرم و به راحتی شکل می گیرد، اما مستعد خراش و بیضی شکل است |
| تیتانیوم (درجه 2 و 5) | ایمپلنت های هوافضا، دریایی، پزشکی | بسیار چالش برانگیز؛ نیاز به ابزار ویژه و سرعت خمش آهسته دارد |
فولاد ملایم، به ویژه DOM 1020 یا 1026، رایج ترین ماده برای شکل دهی لوله در کارهای سازه ای و خودرویی است. به طور قابل پیش بینی خم می شود، شکل خود را به خوبی حفظ می کند، و به طور مداوم به خم شدن با نگهدارنده سنبه پاسخ می دهد. برای مغازه هایی که رول کیج، اجزای شاسی و قطعات تجهیزات سنگین تولید می کنند، فولاد DOM بهترین توازن بین استحکام، شکل پذیری و هزینه را ارائه می دهد.
فولادهای زنگ نزن آستنیتی مانند 304 و 316 در فرآوری مواد غذایی، تجهیزات پزشکی و پروژه های معماری محبوب هستند. آنها در برابر خوردگی مقاومت می کنند و ظاهر خوبی دارند، اما به شدت کار می کنند. یک لوله ضد زنگ که تا حدی خم شده است، در ناحیه تغییر شکل یافته سختتر و قویتر میشود و نیروی مورد نیاز برای بقیه قسمتهای خمش را افزایش میدهد و سایش ابزار را تسریع میکند. قالب های برف پاک کن آلومینیومی-برنزی و روان کننده با کیفیت بالا برای خم های تمیز ضد زنگ ضروری هستند.
آلیاژهای آلومینیوم مانند 6061-T6 و 6063-T52 سبک وزن هستند و به راحتی ماشین کاری می شوند، به همین دلیل است که آنها بر صنایعی مانند مبلمان تسلط دارند. تهویه مطبوع ، و نرده معماری. با این حال، آنها به راحتی در شعاع های تنگ ترک می کنند. شرایط مزاج بحرانی است: مزاج T6 کاملاً سخت شده دارای کشیدگی بسیار کمتری نسبت به مزاج T52 یا O است. اگر به خم های محکم آلومینیومی نیاز دارید، حالت نرم تری انتخاب کنید و از سنبه ای با توپ های کافی برای حمایت از دیواره داخلی استفاده کنید.
خواص مواد که رفتار شکل دهی را تحریک می کنند
استحکام بازده و بازگشت بهار
اسپرینگ بک بازیابی الاستیک لوله پس از برداشتن بار خمشی است. هر ماده ای به درجه متفاوتی بازمی گردد. مواد با استحکام بالا مانند کرومولی 4130 و فنر تیتانیوم به مراتب بیشتر از فولاد ملایم به عقب برمی گردند، بنابراین قالب خمشی باید لوله را با زاویه ای خم کند که جبران بازیابی شود. ماشینهای خمکن لوله CNC مدرن این کار را با جبرانی قابل برنامهریزی انجام میدهند، اما هر مقدار مواد هنوز نیاز به تأیید دارد.
ازدیاد طول و حداقل شعاع خمش
ازدیاد طول تعیین می کند که چگونه یک لوله می تواند قبل از شکستگی دیواره بیرونی خم شود. به عنوان یک قاعده، هرچه مواد سخت تر باشد، حداقل شعاع خط مرکزی باید نسبت به قطر لوله بزرگتر باشد. یک لوله فولادی ملایم اغلب میتواند به شعاع محکم 1.5 برابر قطر بیرونی خم شود، در حالی که یک لوله آلومینیومی یا تیتانیومی با استحکام بالا ممکن است به قطر 3 برابر یا بیشتر نیاز داشته باشد. نازک شدن دیوار در بیرون و چروک شدن در داخل دو حالت شکست هستند که باید مراقب آنها باشید.
سخت کاری و سایش ابزار
موادی که به سرعت سخت میشوند، فولاد ضد زنگ و تیتانیوم نمونههای کلاسیک هستند، ابزارها را سریعتر میپوشند و به قدرت بیشتری از دستگاه نیاز دارند. وقتی ماده ای را برای شکل دهی لوله انتخاب می کنید، هزینه نگهداری ابزار و نیاز به بستن محکم را در نظر بگیرید. یک خم کن CNC سنگین با کنترل سروو هیدرولیک برای این مواد بسیار بهتر از یک ماشین سبک است.
مواد ابزار: ابزار را با لوله مطابقت دهید
ابزاری که با لوله تماس می گیرد اغلب تصمیم می گیرد که آیا یک ماده دشوار می تواند با موفقیت تشکیل شود یا خیر. برای اکثر کارهای خمشی لوله در فولاد کربنی، ابزارآلات فولاد آلیاژی بهترین انتخاب است زیرا در برابر سایش مقاومت می کند و دقت ابعادی خود را در دوره های تولید طولانی حفظ می کند. اما زمانی که قطعه کار از جنس ضد زنگ یا تیتانیوم آهنی باشد، فشار بین ابزار و لوله می تواند باعث ایجاد ضایعات و ضربه زدن شود. در این موارد، ابزار آلومینیومی برنزی برای قالبها و سنبههای برف پاک کن، اصطکاک را کاهش میدهد و از سطح لوله محافظت میکند.
سنبه های کروم اندود یکی دیگر از گزینه های رایج هستند. آنها اصطکاک کم را برای خم کردن لوله های آلومینیوم، مس و برنز ارائه می دهند و در تولید با حجم بالا به خوبی دوام می آورند. نکته کلیدی این است که مواد ابزار را نه تنها با قطعه کار، بلکه با استراتژی روغن کاری و ظرفیت قدرت دستگاه مطابقت دهید.
انتخاب ماشین مناسب برای ترکیب مواد
هنگامی که مواد تشکیل دهنده لوله را درک کردید، قدم بعدی تطبیق آن با تجهیزات مناسب است. لوله های دیوار سنگین از فولاد با استحکام بالا نیاز به یک دستگاه خم کن CNC تمام اتوماتیک با قدرت سرو هیدرولیک و محور سنبه دارد که می تواند بارهای بالا را تحمل کند. لوله های آلومینیومی و ضد زنگ با دیواره نازک برای جلوگیری از چین و چروک و بیضی شکل نیاز به کنترل دقیق سنبه و سرعت خمش ثابت دارند.
 دستگاه خم کن لوله CNC تمام اتوماتیک SB-219CNC با کنترل سروو هیدرولیک این لوله خم کن کاملا اتوماتیک دارای سه محور قابل برنامه ریزی، موتورهای سروو و یک PLC صفحه لمسی است که از حالت های هیدرولیک و CNC برای خم های دقیق و قابل تکرار در مواد مختلف پشتیبانی می کند. مشاهده محصول →
برای مغازه هایی که طیف گسترده ای از مواد را خم می کنند، دستگاهی با جبران شعاع قابل برنامه ریزی و قابلیت چند شعاع ساعت ها در زمان راه اندازی صرفه جویی می کند. مشتریان ما در خودروسازی به طور معمول در یک شیفت بین فولاد ملایم، آلومینیوم و ضد زنگ جابجا شوید. کلید موفقیت آنها ماشینی است که پارامترهای خمش را برای هر ماده و اندازه لوله ذخیره می کند.
برش و شکل دهی انتهایی نیز به مواد بستگی دارد
خم شدن تنها عملیاتی نیست که در آن مواد اهمیت دارد. برش یک لوله به طور تمیز و بدون بریدگی بیش از حد نیاز به سرعت تیغه و سرعت تغذیه متناسب با سختی مواد دارد. برای مثال، آلومینیوم به سرعت برش میدهد، اما تمایل دارد لبهای روی تیغه ایجاد کند، در حالی که ضد زنگ به سرعت کمتر و خنککننده بیشتری نیاز دارد.
 دستگاه برش لوله سروو تغذیه اتوماتیک سری CNC دستگاه برش اره دایره ای خودکار با کنترل PLC، گیره و تغذیه هیدرولیک، قادر به برش های بدون سوراخ بر روی کربن و فولاد ضد زنگ، با اتصالات چند لوله ای و عملکرد کم صدا. مشاهده محصول →
شکلدهی انتهایی، که شامل کاهش، انبساط و شکلدهی سرد انتهای لوله است، به همان اندازه به درجه مواد حساس است. یک ماده با کشیدگی خوب را می توان در یک حرکت چند میلی متری از قطر کاهش داد. یک ماده شکننده یا سخت شده ممکن است به جای آن ترک بخورد. ماشینهای شکلدهی انتهایی هیدرولیک با سرعت و سرعت قابل تنظیم، کنترل لازم برای انطباق با هر ماده را به شما میدهند.
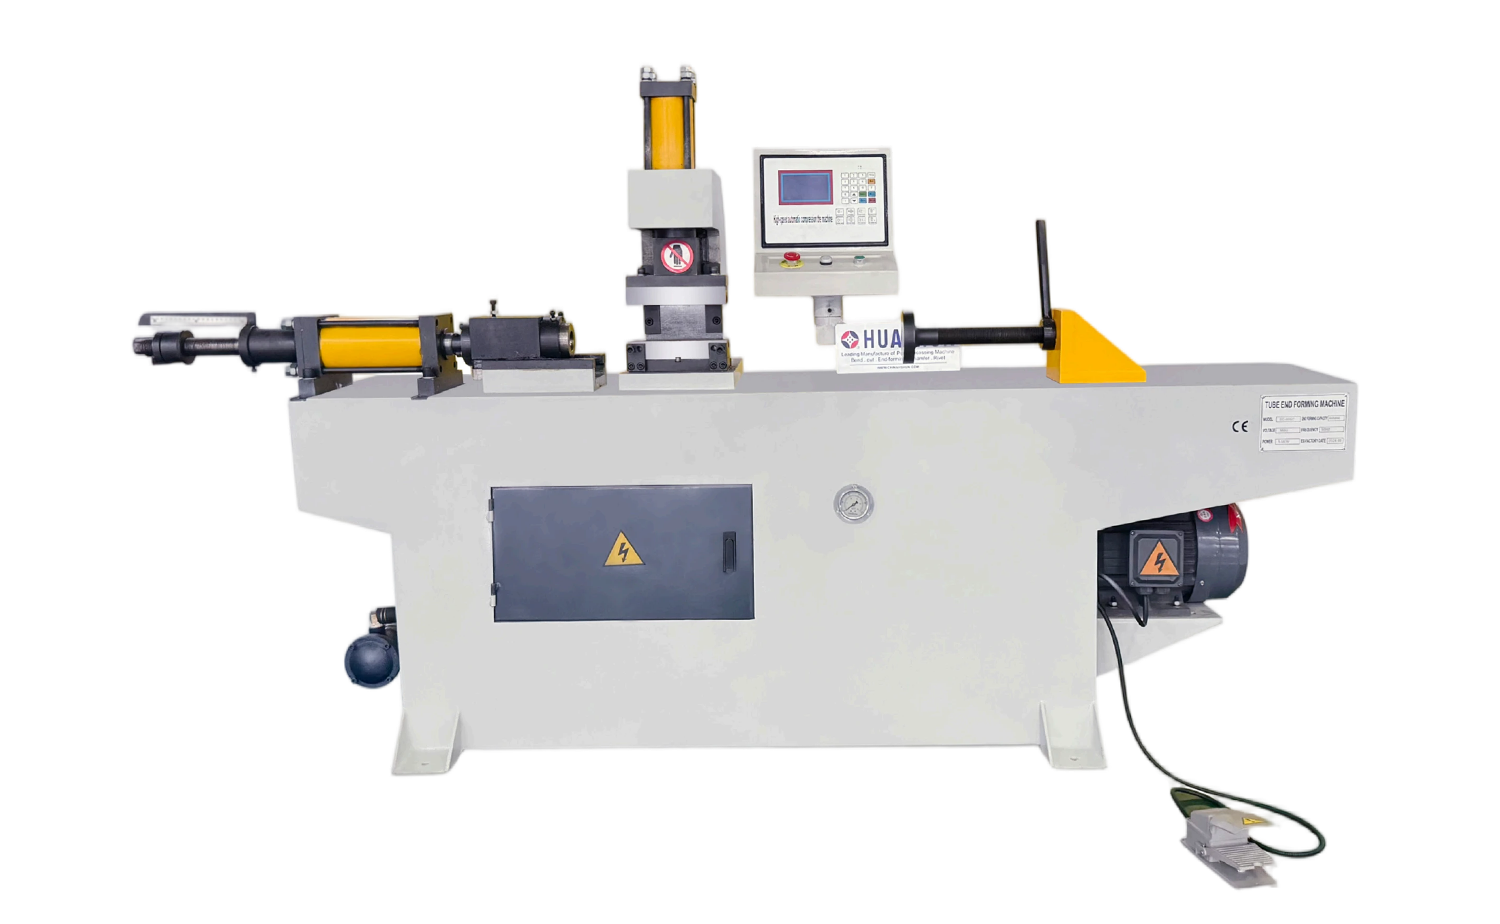 دستگاه شکل دهی انتهای لوله تک سر اتوماتیک TM40 یک دستگاه شکلدهی انتهایی هیدرولیک با صفحه نمایش لمسی PLC، که حالتهای خودکار یا دستی و شکلهای قالب همه کاره را برای کاهش، انبساط، و لولههای شکلدهی سرد ارائه میدهد، به تولید با حجم بالا ختم میشود. مشاهده محصول →
برای تولید با حجم بالا، یک فرم دهنده اتوماتیک تک سر با مجموعه قالب صحیح نتایج ثابتی را در دسته های بزرگ ایجاد می کند. هر مادهای که انتخاب میکنید، مواد خود را آزمایش کنید و سرعت شکلدهی و روانکاری را قبل از تولید کامل تنظیم کنید.
نکات کاربردی برای انتخاب مواد برای شکل دهی لوله
- همیشه گواهی مواد را بررسی کنید. استحکام تسلیم و ازدیاد طول از یک گرما به مقدار دیگر متفاوت است.
- قبل از تولید تست های خمش را انجام دهید. یک نمونه کوچک با ابزار واقعی، برگشت فنری، چروک شدن و نازک شدن دیوار را نشان می دهد.
- مزاج را با شعاع خمیدگی مطابقت دهید. برای انحنای سفت، حالت نرمتری را انتخاب کنید و در صورت لزوم پس از شکلدهی، آن را تحت حرارت قرار دهید.
- از روغن کاری سخاوتمندانه برای ضد زنگ و تیتانیوم استفاده کنید.
- دفترچه ای از مقدار مواد و تنظیمات ماشین داشته باشید تا تکرار سفارشات با پارامترهای اثبات شده شروع شود.
- زودتر با تامین کننده دستگاه خود صحبت کنید. یک سازنده باتجربه تجهیزات شکل دهی لوله می تواند تنظیمات ابزار و ماشین آلات را برای ترکیب مواد شما توصیه کند.
مواد پایه و اساس هر عملیات موفقیت آمیز شکل دهی لوله است. با درک اینکه چگونه استحکام تسلیم، ازدیاد طول و سخت شدن کار بر فرآیند تأثیر میگذارد، و با تطبیق مواد با ماشین و ابزار مناسب، میتوانید به کیفیت خمش ثابت، عمر ابزار بیشتر و قطعات رد شده کمتر دست یابید. اگر در حال ارزیابی یک ماده جدید برای شکل دهی لوله هستید و در مورد راه اندازی تجهیزات مشاوره می خواهید، با تیم ما تماس بگیرید. احتمالاً قبلاً آن را خم کردهایم، یا کسی را میشناسیم که دارد.


حق چاپ © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. تمامی حقوق محفوظ است.
تولید کنندگان ماشین های شکل دهی لوله دقیق سفارشی