- دستگاه خم کن لوله CNC تمام اتوماتیک سری SS
- دستگاه پخ زنی لوله هیدرولیک نیمه اتوماتیک سری EF PV1
- DTM100 دستگاه شکل دهی دو سر سر - دو سر
- دستگاه کاهش دهنده لوله مخروطی نیمه اتوماتیک چند ماده ای ZTM-50/60/76/114
- دستگاه AZTM-50/76 اتوماتیک CNC لوله فلزی کوچک و باریک کننده
- دستگاه آب بندی لوله اتوماتیک TM-S-40/60/80 با راندمان بالا

شکل دهی لوله: برش، خمش، شکل گیری انتهایی و تکمیل به تفصیل توضیح داده شده است
تاریخ:Sep 24, 2026
شکل دهی لوله یک اصطلاح گسترده است و دقیقاً به همین دلیل است که در ابتدا می تواند گیج کننده باشد. در یک محیط تولید واقعی، همه چیز از برش یک لوله تا طول و خم کردن آن تا شعاع خاص، تا شکل دادن به انتهای آن، لبههای پخ، سوراخ کردن سوراخها و قطرهای بزرگ را پوشش میدهد. هر عملیات کمی مواد را تغییر می دهد و ترتیب آن مهم است. دنباله را اشتباه بگیرید، و زمان بیشتری را صرف تعمیر قطعات خواهید کرد تا ساختن آنها.
آنچه که Tube Shaping واقعا در تولید پوشش می دهد
اکثر مردم به شکل دهی لوله زیرا آنها باید یک لوله را خم کنند. این نقطه شروع بدیهی است، اما خم شدن به تنهایی به ندرت باعث می شود که یک قسمت تمام شود. یک جریان کاری معمولی شامل بریدن لوله به طول، آماده کردن انتهای آن، خم کردن آن به شکل و سپس تکمیل جزئیات است. اگر هر مرحله ای خارج از تحمل باشد، مونتاژ نهایی مناسب نخواهد بود.
از طرف ما در صنعت، ما شکل دادن به لوله را به عنوان یک زنجیره به جای یک عمل واحد می بینیم. برشی که مربع نباشد، زاویه خمش را از بین می برد. خمشی که برای برگشت فنری جبران نشده باشد با فیکسچر مطابقت نخواهد داشت. پخ بیش از حد زبر، جوش را خراب می کند. اینها مشکلات نظری نیست. آنها هر روز در مغازههایی ظاهر میشوند که برای زمانهای چرخه سریعتر و تحملهای سختتر تلاش میکنند.
نقشه فرآیند برای طبقه فروشگاه
هنگامی که یک قطعه لوله جدید وارد می شود، مفیدترین قدم اول ترسیم نقشه عملیات به ترتیب است. جدول زیر یک نسخه ساده شده را نشان می دهد که اکثر کارهای لوله فلزی را پوشش می دهد.
| فرآیند | تجهیزات معمولی | آنچه را ارائه می دهد |
|---|---|---|
| برش | اره های دستی، پنوماتیک، هیدرولیک یا CNC؛ برش لیزری | طول های دقیق با فرزهای کنترل شده |
| خم شدن | NC، CNC، رول خم کن، ماشین های دو سر | زاویه ها، شعاع ها و هندسه چند خم |
| پایان شکل گیری | ماشین های شکل دهی انتهایی تک یا دو سر | انتهای منبسط، کاهش یافته یا مهر و موم شده است |
| پخ زدن | ماشین های پخ تک سر یا دو سر | آماده سازی جوش و لبه های سوراخ شده را تمیز کنید |
| مشت زدن | ماشین آلات پانچ هیدرولیک یا قوس | سوراخ ها، شکاف ها و شکاف ها |
| در حال گسترش | ماشین های انبساط افقی یا عمودی | تغییرات قطر کنترل شده برای اتصالات |
 دستگاه برش لوله سروو تغذیه تمام اتوماتیک سری CNC دستگاه برش لوله و میله تمام اتوماتیک با کنترل PLC برای مغازه های صنعتی که به دنبال برش های مربعی و کم سوراخ قبل از خم شدن و شکل گیری انتهایی هستند. مشاهده محصول →
مرحله برش لحن را تعیین می کند. اگر برش مربعی نباشد یا فرز سنگین باشد، هر عملیات بعدی باید جبران شود. به همین دلیل است که بسیاری از مغازه ها قبل از اینکه هر چیز دیگری را ارتقا دهند، روی یک دستگاه برش قابل اعتماد سرمایه گذاری می کنند. یک برش خوب خم شدن و شکل گیری انتهایی را بسیار قابل پیش بینی تر می کند.
چگونه صنایع مختلف لوله های خود را شکل می دهند
همان فرآیندهای اساسی در سراسر صنایع ظاهر می شود، اما اولویت ها تغییر می کنند. در خودروسازی ، زمان چرخه و تکرارپذیری معمولاً نگرانی های اصلی هستند. در کار تهویه مطبوع، شکل دهی لوله اغلب بر خم های تمیز و اتصالات قابل اعتماد متمرکز است. کارهای ساختمانی و سازه ای به دوام و توانایی رسیدگی به ضخامت دیوارهای سنگین اولویت دارند.
ما همچنین در تجهیزات تناسب اندام، لوازم خانگی، سیستم های خنک کننده مرکز داده و ماشین آلات کشاورزی شاهد شکل دهی لوله هستیم. هر یک از این مناطق انتظارات تحمل و الزامات حجمی خاص خود را دارند. مغازه ای که چند صد قطعه در ماه تولید می کند، تجهیزات متفاوتی را نسبت به کارخانه ای که سه شیفت کار می کند انتخاب می کند. نقشه فرآیند مشابه باقی می ماند، اما سطح اتوماسیون تغییر می کند.
مشکلات رایج شکل دادن لوله و نحوه خواندن آنها
پس از چند سال کار با سازندگان لوله، شما شروع به تشخیص مشکلات مشابه می کنید که بارها و بارها مطرح می شوند. اکثر آنها مرموز نیستند. آنها سیگنال هایی هستند که یک مرحله فرآیند نیاز به توجه دارد.
بازگشت بهار
هر لوله خم شده با آزاد شدن فشار کمی به عقب برمی گردد. اگر زاویه خم به طور مداوم خاموش باشد، راه حل معمولاً جبران در سیستم کنترل یا تنظیم ابزار است. خم کن های CNC مدرن به خوبی این کار را انجام می دهند، اما همچنان به درک موادی که در حال اجرا هستید کمک می کند. ضخامت دیواره، آلیاژ و مزاج همگی بر میزان حرکت لوله تأثیر میگذارند.
برس و تغییر شکل انتهایی
سوراخ کردن انتهای بریده شده چیزی بیش از یک مسئله آرایشی است. این می تواند اندازه گیری را از بین ببرد، به یک اتصال آسیب برساند یا نقطه ضعفی در جوش ایجاد کند. ماشینهای پخزنی و سوراخزدایی پاسخ استاندارد هستند، اما تیغه برش و نرخ تغذیه مناسب نیز مهم هستند. اگر انتهای لوله در حین برش تغییر شکل دهد، ممکن است مشکل از گیره یا وضعیت تیغه باشد تا خود دستگاه.
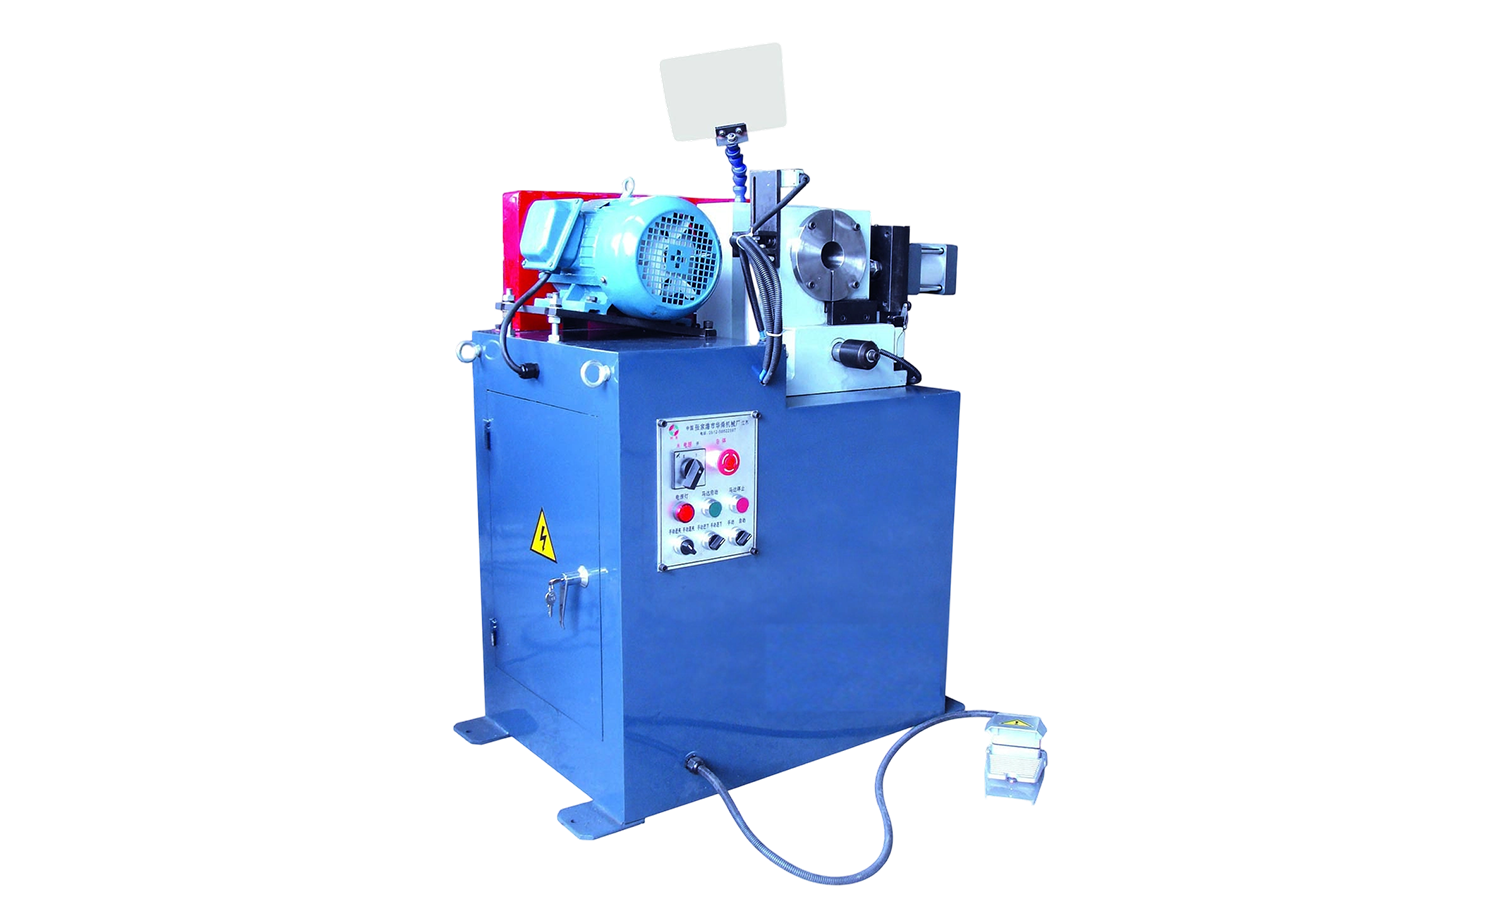 دستگاه پخ کردن لوله تک سر با دقت بالا سری EF AC دستگاه پخ زنی لوله پنوماتیک نیمه اتوماتیک که لبه های مسطح، داخلی و خارجی را برای رفع سوراخ ها قبل از شکل گیری بیشتر تکمیل می کند. مشاهده محصول →
پایان شکل گیری ترک ها
هنگامی که یک انتهای منبسط یا کاهش می یابد، ماده باید بدون پاره شدن جریان یابد. ترک ها معمولاً به تغییر شکل بیش از حد در یک عبور، روغن کاری اشتباه یا ماده ای که نیاز به بازپخت دارد اشاره دارد. اجرای یک قطعه آزمایشی و بررسی ضخامت دیواره پس از شکلگیری یک عادت ساده است که باعث صرفهجویی زیادی در ضایعات میشود.
انتخاب تجهیزات بدون خرید بیش از حد
یکی از رایج ترین سوالاتی که می شنویم این است که آیا یک مغازه باید با ماشین دستی شروع به کار کند یا مستقیماً به سراغ یک مدل CNC برود؟ پاسخ صادقانه به حجم، پیچیدگی قطعه و میزان مهارت اپراتور شما بستگی دارد. خم کن دستی می تواند برای کارهای با حجم کم و نمونه های اولیه عالی باشد. یک دستگاه CNC زمانی هزینه خود را به دست می آورد که به قابلیت تکرار در هزاران قطعه نیاز داشته باشید.
- دستگاه را با حجم کار فعلی خود مطابقت دهید، نه طرح ریزی که ممکن است هرگز اتفاق نیفتد.
- زنجیره کامل فرآیند را در نظر بگیرید، زیرا یک خم کن عالی نمی تواند یک برش بد را برطرف کند.
- اگر شمارههای قطعه مختلفی را اجرا میکنید، به زمان تغییر فکر کنید.
- جایی برای رشد بگذارید، اما برای ظرفیتی که از آن استفاده نخواهید کرد، هزینه نکنید.
 دستگاه خم کننده لوله چند شعاعی تمام اتوماتیک سری CNC M خم کن لوله سروو کاملا اتوماتیک با محورهای قابل برنامه ریزی و کنترل صفحه لمسی PLC، مناسب برای خمش با دقت بالا و تکرارپذیر در حجم های تولید سخت. مشاهده محصول →
همچنین صحبت با کسی که قبلاً نوع قسمت شما را دیده است کمک می کند. یک مکالمه کوتاه در مورد ضخامت دیوار، شعاع خمش و حجم سالانه می تواند از یک اشتباه گران قیمت جلوگیری کند.
یکپارچه کردن فرآیند
شکل دهی لوله زمانی بهترین کار را انجام می دهد که مراحل به عنوان یک سیستم در نظر گرفته شوند. برش، خم شدن، شکل دادن، پخ زدن، مشت زدن و انبساط همگی بر یکدیگر تأثیر می گذارند. مغازههایی که بهترین نتایج را میگیرند معمولاً مغازههایی هستند که به فاصله بین عملیات توجه میکنند، نه فقط عملکرد یک دستگاه.
اگر در حال برنامه ریزی یک خط جدید یا جایگزینی یک ماشین قدیمی هستید، با یک نقشه فرآیند واضح و برآورد حجم واقعی شروع کنید. از آنجا، انتخاب تجهیزات بسیار ساده تر می شود. برای نگاهی عمیق تر به بخشی از زنجیره، ما راهنمای کامل برش لوله گزینه ها و مبادلات را با جزئیات بیشتری پوشش می دهد.


حق چاپ © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. تمامی حقوق محفوظ است.
تولید کنندگان ماشین های شکل دهی لوله دقیق سفارشی